
从原型到量产:性能可以被稳定复制吗?
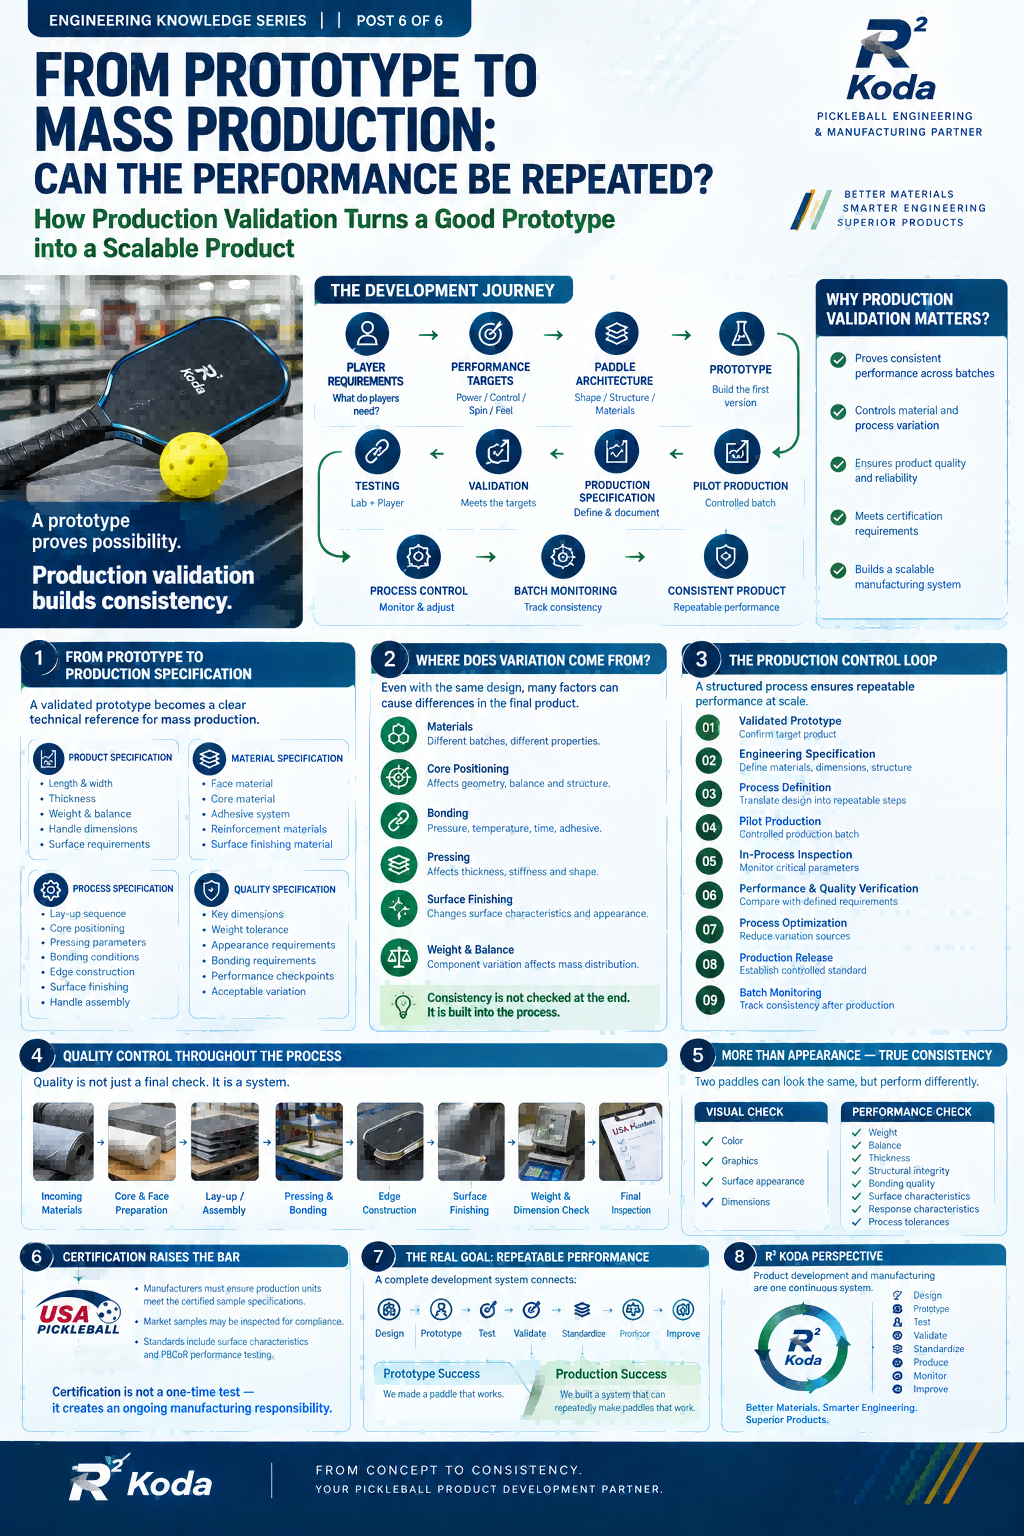
一支原型球拍可以证明它能够达到某种性能。
但量产必须进一步证明:
这种性能能够持续、稳定地被复制。
这是匹克球拍产品开发中非常重要的一次跨越。
一支成功的原型,并不意味着量产一定成功。
进入量产后,材料、模具、工艺参数、粘接、内芯定位、表面处理、重量和尺寸公差,都可能带来新的变化。
真正的问题变成:
原型经过验证的性能,能否在不同生产批次中持续复制?
这就是生产验证 Production Validation开始发挥作用的地方。
1. 原型验证 ≠ 生产验证
原型测试回答:
这个设计是否有效?
生产验证回答:
这个设计能否被稳定、重复地制造出来?
两者相关,但解决的是不同问题。
原型阶段可能依赖精细选材、人工调整以及小批量控制。
进入量产后,还会出现:
材料变化 + 工艺变化 + 装配变化 + 人员/设备变化
工程的任务,就是在这些变化影响最终产品之前,把它们控制起来。
2. 把原型转化为生产规格
经过验证的原型,需要进一步转化为明确的技术标准。
产品规格
长度、宽度
厚度
重量范围
重心要求
握柄尺寸
表面规格
材料规格
拍面材料
内芯材料
胶黏体系
加强材料
表面处理材料
工艺规格
铺层顺序
内芯定位
热压/冷压参数
粘接条件
包边工艺
表面处理
握柄装配
质量规格
关键尺寸
重量公差
外观要求
粘接要求
性能检查点
可接受波动范围
目标很明确:
产品不能只依赖某一个人的经验,而必须拥有可定义、可控制的生产要求。
3. Golden Sample 不只是“参考样品”
经过验证的生产样品,可以成为量产中的实物基准。
但真正有效的 Golden Sample,还应该与可量化的技术要求建立对应关系:
Golden Sample
→ 材料
→ 结构
→ 尺寸
→ 重量
→ 重心
→ 表面
→ 工艺
→ 性能目标
由此建立:
“产品应该是什么样”
与
“生产应该如何复制它”
之间的连接。
4. 量产中的变化从哪里来?
即使产品设计没有改变,生产过程中仍可能出现变化。
材料
不同批次的碳纤维、玻纤、内芯、树脂或胶黏剂可能存在差异。
内芯定位
微小的位置变化可能影响几何尺寸、重心和结构响应。
粘接
压力、温度、时间以及胶量分布都会影响层间结合。
压制
工艺参数可能影响厚度、刚度、形状和表面状态。
表面处理
不同工艺条件可能改变表面特性和外观。
重量与重心
零部件重量和位置的变化,都可能影响最终质量分布。
因此:
一致性不是在最终检验时“检查出来”的,而是在整个生产过程中“制造出来”的。
5. 生产验证应该形成一个闭环
一个可规模化的产品开发流程可以是:
01 原型验证
确认目标产品
↓
02 工程规格
定义材料、尺寸、结构和公差
↓
03 工艺定义
将设计转化为可重复的生产步骤
↓
04 小批量试产
进行受控生产
↓
05 制程检验
监控关键参数
↓
06 性能与质量验证
与既定要求进行比较
↓
07 工艺优化
寻找并减少变化来源
↓
08 量产发布
建立受控生产标准
↓
09 批次监控
量产后持续追踪一致性
最终形成:
Prototype → Production → Scalable Product
6. 品质控制不应该从最终检验才开始
最终检验当然重要,但它本身无法创造一致性。
更完整的质量控制应该覆盖:
来料
↓
内芯与拍面准备
↓
铺层 / 装配
↓
压制与粘接
↓
包边
↓
表面处理
↓
重量与尺寸
↓
最终检验
↓
批次记录
越早发现变化,就越容易纠正。
因此,制造质量不是单纯的:
Final Inspection
而应该是一套:
Process Control System
7. 性能一致性不仅仅是外观一致
两支看起来几乎一样的球拍,实际表现也可能不同。
因此,生产一致性不能只关注:
颜色
图案
外观
尺寸
还可能需要关注:
重量
重心
厚度
结构完整性
粘接质量
表面特性
响应特性
工艺公差
具体检查项目需要根据产品结构和性能目标确定。
目标不是让每支球拍做到数学意义上的完全相同,而是:
让关键产品特性始终处于明确、受控的范围内。
8. 认证也让生产一致性变得更加重要
这一点在当前 USA Pickleball 的认证体系中也非常明确。
USA Pickleball 表示,产品获得认证后,制造商仍需要确保量产产品持续符合最初认证样品的规格,并可能通过市场抽样进行合规检查。
当前装备标准还包括表面特性以及 PBCoR 等与性能相关的要求。
因此,认证并不只是:
“有一支球拍通过了测试。”
它还意味着:
量产产品必须持续满足适用要求。
对于制造商而言,工艺控制和批次一致性因此成为产品开发的一部分,而不是开发完成以后才考虑的问题。
9. 真正的目标:可复制的性能
成熟的产品开发系统应该连接:
球员需求
→ 性能目标
→ 球拍架构
→ 原型
→ 测试
→ 验证
→ 生产规格
→ 试产
→ 制程控制
→ 批次验证
→ 稳定产品
因此需要区分:
原型成功
我们做出了一支性能合格的球拍。
量产成功
我们建立了一套能够持续制造合格球拍的系统。
这就是:
Product Development → Manufacturing Engineering
之间真正的连接。
10. R² Koda 的观点
在 R² Koda,我们更倾向于把产品开发与制造看成一个连续系统:
Design → Prototype → Test → Validate → Standardize → Produce → Monitor → Improve
我们的目标不只是做出一支漂亮的样品。
而是理解:
为什么这支球拍会有这样的表现?
哪些变量影响性能?
哪些变量必须被控制?
什么规格定义了这个产品?
如何让生产过程持续复制这些规格?
如何监控不同批次之间的一致性?
这正是:
Consulting + Engineering + Manufacturing
开始真正结合的地方。
结论
原型证明可能性。
测试提供证据。
验证确认设计。
而生产一致性,让产品真正具备规模化能力。
完整路径是:
Idea → Engineering → Prototype → Testing → Validation → Production → Consistency
因为真正应该问的问题不是:
“你能不能生产这支球拍?”
而是:
“你能不能一次又一次地,稳定生产出经过验证的同一款产品?”